Балансировка шнеков
Балансируем шнеки промышленного оборудования и техники: находим тяжёлую сторону на балансировочном оборудовании, убираем дисбаланс сверлением или компенсирующими пластинами. Работаем с чугуном, сталью и композитами — берём разовые детали и серии. Свой цех в Иркутске, на рынке с 2000 года. Пришлите фото и габариты шнека — ответим, возьмём ли в работу.

Виды работ
- Балансировка шнеков
- Определение дисбаланса на балансировочном оборудовании
- Расчёт точек коррекции
- Установка компенсирующих элементов
Откуда берётся дисбаланс шнека
Новый шнек выходит с завода сбалансированным, но в работе развесовка постепенно уходит. Витки истираются неравномерно: абразивный материал снимает металл там, где поток плотнее. На поверхности нарастает продукт — зерно, смесь, стружка держатся плотным слоем и смещают центр масс. Удары о посторонние предметы оставляют вмятины и трещины. Замена секции витков шнека тоже сдвигает развесовку: новая секция тяжелее изношенной. Ремонтная сварка и наплавка добавляют металл туда, где его не было: геометрия восстановлена, а распределение массы — нет. После сварочных работ деталь балансируют заново — иначе отремонтированный вал разобьёт подшипники быстрее старого. И чем больше вал по длине, тем заметнее увод.
Чем опасен несбалансированный шнек
Центр масс смещён с оси вращения — при каждом обороте центробежная сила дёргает вал в сторону опор. Растёт она пропорционально квадрату оборотов, поэтому нагрузка на опоры прибавляется быстрее скорости. Первыми сдаются подшипники: дорожки разбиваются, зазоры растут, вибрация усиливается сама собой. Следом ослабевают болты крепления подшипниковых узлов, в сварных швах и опорах появляются трещины. Добавьте постоянный гул, перерасход энергии и внеплановые простои линии — и станет видно, во что обходится дисбаланс. Сначала меняют опоры, потом правят раму и привод. А остановка производства идёт отдельной строкой.
Как отличить дисбаланс от других причин вибрации
Вибрация не всегда про развесовку. Дисбаланс даёт ровный гул с частотой вращения вала: он усиливается вместе с оборотами и не пропадает после протяжки болтов. Несоосность привода отзывается иначе — бьёт на муфте, отдаёт в осевом направлении. Ослабшее крепление рамы даёт стук и разболтанность на любом режиме. Изношенный подшипник шумит и греется даже на холостом ходу. Разбираться проще по порядку: протянуть крепёж, проверить люфт в опорах, снять налипание с витков. Гул остался — шнек пора везти на замер.
Статическая и динамическая балансировка
Статическая балансировка находит общий перевес: деталь ставят на призмы и смотрят, какая точка перетягивает. Для колёс и коротких дисков этого достаточно. Шнек длинный: масса распределена по всей длине, перевесы на концах друг друга не повторяют, и в одной плоскости их не убрать. Поэтому шнекам нужна двухплоскостная динамическая балансировка: она учитывает распределение массы и устраняет дисбаланс в двух плоскостях сразу. Замер идёт при вращении — чем ближе режим к рабочим оборотам механизма, тем достовернее картина.
Длинный вал: почему двух плоскостей мало не бывает
Чем больше длина детали относительно диаметра, тем сильнее разнесены перевесы и тем важнее считать их раздельно. У короткого диска перекос лежит в одной плоскости. У длинного вала он образует пару сил, которая раскачивает опоры в противофазе. Двухплоскостная схема как раз для такого случая: коррекция идёт с двух концов, и момент гасится там, где возник. Отдельная история — валы, у которых рабочий режим подходит к собственной частоте: на таких оборотах деталь заметно прогибается, и картина дисбаланса меняется. Балансировка роторов такого типа идёт ближе к рабочему режиму, а не на минимальных оборотах.
Что проверяем до замера
Балансировка не лечит механические дефекты — она убирает перекос масс. Поэтому до стенда деталь осматриваем: нет ли биения вала, в каком состоянии шейки и посадочные места, целы ли витки и сварные швы. Погнутый вал сначала правим, иначе прибор покажет не развесовку, а геометрию. Разбитые посадочные места восстанавливаем на токарном участке — токарная обработка идёт в том же цехе. Изношенные и оборванные витки наплавляем, потом подрезаем по профилю. И только после этого деталь встаёт на опоры: замер имеет смысл, когда с геометрией всё в порядке.
Балансировка в цехе или по месту
Подходов два. Первый — снять шнек и отбалансировать в цехе: жёсткие опоры, повторяемые измерения, коррекция под контролем. Второй — балансировка в собственных опорах, когда прибор ставят на работающий агрегат. Мы работаем по первой схеме, на своём балансировочном оборудовании. В цехе видно и дисбаланс, и состояние шеек, а результат не зависит от люфтов самого агрегата. Для шнека это важнее, чем для короткого ротора: витки почти всегда несут остатки продукта, а изношенная кромка просит наплавки. Снятая деталь позволяет всё это увидеть и устранить до замера, а не после. Демонтаж и обратную установку заказчик организует сам либо привозит узел в сборе — посмотрим и скажем, что снимать.
Когда шнеку нужна балансировка
После любого ремонта: правки, замены секции витков шнека, наплавки. После доработки конструкции — приварили лопасть, укоротили вал, добавили крепёж. При вибрации, которой раньше не было: если подшипники и крепления в порядке, дело в развесовке. И при плановом обслуживании быстроходного оборудования — там, где остаточный дисбаланс принято контролировать регулярно.
Как проходит балансировка шнека
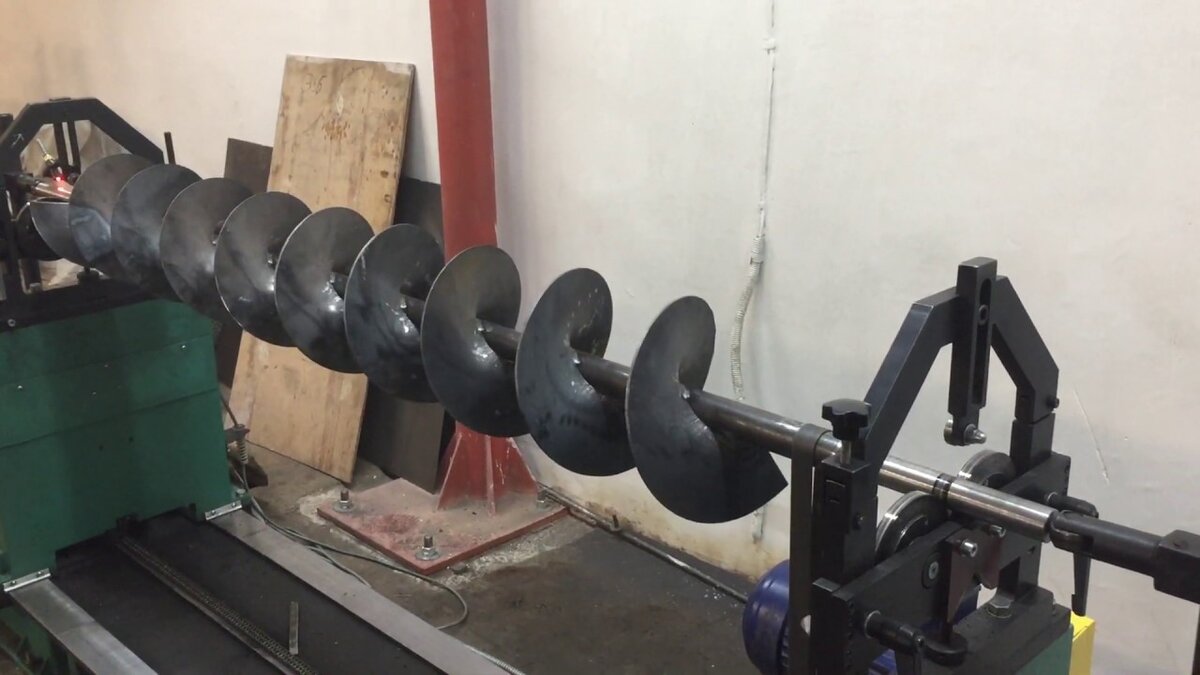
Сначала осматриваем шнек: проверяем витки, шейки и чистоту поверхности — наросты продукта просим снять заранее, они искажают замер. Дальше — балансировочный станок: деталь ложится шейками на опоры. Разгоняем, снимаем измерения. Датчики в двух плоскостях фиксируют колебания, электроника вычисляет массу и угол корректирующего груза. Остаётся расчёт точек коррекции: сколько металла снять и под каким углом.
Чем убираем перевес: сверление или пластины
Чаще металл снимаем — высверливаем на тяжёлой стороне, там, где толщина стенки это позволяет. Сверлить нельзя (тонкий металл, износостойкая наплавка, ответственное сечение) — привариваем компенсирующие пластины-грузы напротив тяжёлого участка. Точек коррекции обычно несколько, и лежат они в обеих плоскостях: перевес у одного конца детали съёмом металла у другого не гасится. Большой перекос за один проход не уходит, поэтому цикл «замер — коррекция» повторяем, пока остаточный дисбаланс не уложится в допуск. Контрольный запуск закрывает работу: повторные измерения показывают качество балансировки.
Точность и допуск
Совсем без дисбаланса деталь не бывает. После коррекции остаётся остаточная величина, и вопрос один — попадает ли она в допуск. Допустимый остаточный дисбаланс назначают в соответствии с типом механизма и диапазоном рабочих оборотов: чем быстрее вращается узел, тем жёстче требование. Тихоходному транспортёру допуск шире, быстроходному валу — уже. Точность балансировки подтверждаем контрольными измерениями, а не словами. После этого шнек вращается плавно, подшипники и крепления служат дольше, оборудование держит стабильность во всём рабочем диапазоне.
Какие шнеки берём в работу
Шнековые транспортёры и конвейеры, питатели, смесители, буровые шнеки, зерновая и строительная техника. Везде, где крутится винтовой вал, дисбаланс со временем даёт о себе знать. Элеваторы, бетонные узлы, деревообработка, бурение — отрасль не важна, физика одна. Принимаем шнековые валы из чугуна, стали и композитов — материал коррекции не мешает. Берём разовые детали и серии. Партию ведём как разовую деталь: замер, коррекция и контрольный запуск на каждую единицу. После коррекции деталь возвращается к плавной работе, без биения и лишнего шума.
Балансируем не только шнеки
Дисбаланс — проблема любого вращающегося узла, не только шнекового. Роторы вентиляторов, дымососов и дробилок принимаем на балансировку роторов — оснастка другая, принцип измерений общий. Маховики балансируем после проточки и ремонта сцепления. А карданным валам посвящена отдельная страница: балансировка карданных валов обязательна после каждого ремонта.
Как заказать балансировку шнеков в Иркутске
Кардан Сервис — производственная мастерская: свой цех и своё оборудование. Балансировку проводим в собственном цехе в Иркутске. В том же цехе — ремонт карданных валов, сварочные и зуборезные работы. Предприятия закрывают у нас и балансировку, и механическую обработку. Частных лиц, предприятия и организации Иркутска и области обслуживаем одинаково: наличные, карта, безнал. Если деталь нужно не только отбалансировать, но и восстановить (наплавить витки, проточить шейки), работы идут подряд, без переездов между подрядчиками.
Пришлите фото, габариты и рабочие обороты шнека — ответим, берём ли в работу, и посчитаем стоимость.
Ориентиры по стоимости
Точную цену называем после диагностики — она зависит от класса техники и состояния детали. Пришлите фото, посчитаем.
| Работа | Стоимость |
|---|---|
| Балансировка шнека | от 3 000 ₽ |
Цены на сайте не являются публичной офертой.
Пять шагов — от звонка до выдачи
Заявка или фото
Позвоните или пришлите фото детали через форму на сайте.
Диагностика
Осматриваем, находим неисправности. Для карданного вала — бесплатно.
Согласование
Называем стоимость и срок, согласуем объём работ с вами.
Ремонт или изготовление
Делаем в своём цехе на своём оборудовании.
Балансировка и выдача
Балансируем на стенде, отдаём. При необходимости снимем и установим сами.
Что привозят и что уезжает
Мастерская, а не посредник
Диагностика кардана — бесплатно
Посмотрим вал, скажем, что с ним и что нужно делать. Платите только за ремонт.
Собственный цех и оборудование
Подъёмники до 3 т, балансировочный стенд, токарные, фрезерные, зуборезные станки, лазер 6 кВт.
Балансировка на стенде после любого ремонта
Двух-, трёх- и четырёхопорные валы. Без балансировки отремонтированный кардан не отдаём.
Всё в одном месте
Ремонт, изготовление, мехобработка, сварка — не нужно возить деталь по трём адресам.
Работаем с юрлицами
Безнал, счета, серии по чертежам для предприятий и организаций Иркутска и области.
Любая техника
Легковые, внедорожники, грузовики, спецтехника, промышленное оборудование.
Частые вопросы
Можно ли обойтись коррекцией в одной плоскости?
Для короткой детали — да, для шнека нет. Масса растянута по длине, и перевес на одном конце не гасит перевес на другом. Останется момент, который раскачивает опоры при вращении. Поэтому шнеки, валы и роторы балансируют в двух плоскостях: датчики фиксируют колебания на обеих опорах, а коррекция идёт с двух концов.
Нужно ли очищать шнек перед балансировкой?
Да. Налипший материал смещает центр масс: сегодня нарост держится, завтра отвалится — и картина дисбаланса поменяется. Поэтому на балансировочное оборудование шнек встаёт очищенным — так замер отражает состояние самой детали, а не слоя продукта на витках.
Чем балансировка отличается от правки вала?
Правка возвращает геометрию — убирает биение погнутого вала. Балансировка выравнивает распределение массы и кривизну не исправит. Если деталь погнута, сначала правим, потом балансируем. В обратном порядке замер придётся повторять.
Встанет ли мой шнек на ваше оборудование?
Материал ограничением не станет — принимаем чугун, сталь и композиты. Пришлите габариты шнека (чертёж или фото) — скажем, возьмёмся ли.
Сколько стоит балансировка шнека?
От 3 000 ₽. Итог зависит от габаритов детали и от того, сколько точек коррекции понадобится. Хватит фото и размеров, чтобы посчитать стоимость и назвать срок.
Есть ли гарантия?
Да. Гарантия на работы — до 2 месяцев, оформляем актом выполненных работ. Она распространяется на выполненную работу, на запчасти — нет.
После балансировки вибрация вернулась. Почему?
Частые причины — свежий слой продукта на витках, изношенные подшипники или ослабшие крепления. Балансировка устраняет дисбаланс самой детали, но не лечит разбитые подшипниковые узлы. Проверьте опоры и чистоту витков; если вибрация осталась — привозите, замерим повторно.
Рассчитаем стоимость по фото
Пришлите фото детали или чертёж — посмотрим, назовём ориентир по стоимости и сроку. Отвечаем в рабочее время.
- Диагностика карданного вала — бесплатно
- Из других городов — примем деталь, отправленную транспортной компанией
- Или просто позвоните: +7 (3952) 66-22-42, пн–пт 9:00–17:00. Перезвоним в рабочее время.