Электроэрозионная обработка
Электроэрозионная обработка в собственном цехе в Иркутске: титан, твёрдые и жаропрочные сплавы, магниты, цветные металлы. На электроэрозионном оборудовании изготавливаем вырубные штампы и детали сложной геометрии по чертежу заказчика. Берём разовые заказы и серии, работаем с частными лицами и организациями.

Виды работ
- Обработка титана
- Обработка твёрдых сплавов
- Обработка жаропрочных сплавов
- Обработка магнитов
- Обработка цветных металлов и их сплавов
- Обработка других электропроводных материалов
- Изготовление вырубных штампов
- Детали сложной геометрии по чертежам
Принцип электроэрозионной обработки
В основе высокотехнологичного метода — физическое явление электрической эрозии: разрушение материала под воздействием электрических разрядов. Схема процесса электроэрозионной обработки: заготовку погружают в диэлектрическую жидкость, подводят электрод-инструмент, генератор формирует импульсы тока.
В межэлектродном промежутке создаётся электрическое поле, но диэлектрическая жидкость служит изолятором. Напряжение растёт, пока не случится пробой диэлектрика: искра на долю секунды превращает жидкость в проводник, и разряд бьёт с электрода в ближайшую точку заготовки. Стабильная эрозия возможна только в диэлектрической среде — на воздухе такой процесс не ведут.
Тепловая энергия разряда плавит и испаряет металл. Жидкость охлаждает зону обработки, выносит расплав и снова становится диэлектриком — процесс повторяется, пока электроэрозионный станок не выберет контур целиком. Скоростью технология не блещет, зато рез выходит точным и предсказуемым.
Сила тока и длительность импульса задают технологический режим обработки: черновые разряды снимают металл крупно и быстро, чистовая обработка на малой мощности доводит поверхность до гладкости. Параметры электрических импульсов подбираем под материал и требуемую чистоту обработки. Энергия импульса определяет, сколько металла снимет один разряд. Мощность и частоту импульсов задаёт генератор. Электрод изнашивается медленнее заготовки, а износ электрода станок отслеживает и компенсирует.
Устройство оборудования подчинено процессу: ванна с диэлектрической жидкостью, генератор разрядов, система подачи электрода. От стабильной работы оборудования зависят точность и чистота обработки. Современное оборудование контролирует зазор между электродом и деталью автоматически.
Виды электроэрозионной обработки
Прошивка и резка проволокой — два основных способа обработки. Прошивная схема: электрод-инструмент повторяет форму будущей полости и постепенно погружается в заготовку. Так делают гравюры вырубных штампов, глухие пазы, фигурные гнёзда.
Для глубокой прошивки используются медные электроды, для крупных гравюр — графитовые. Материал электрода влияет и на чистоту поверхности: медный электрод даёт тонкую гравюру, графитовый выгоднее на больших полостях. Новые материалы электродов появляются регулярно, но основой остаются медь, латунь и графит.
Вторая схема — проволочная электроэрозионная обработка, её часто называют электроэрозионной резкой. Электродом служит латунная проволока: она протягивается через заготовку и вырезает контур насквозь. Проволока перематывается во время реза, поэтому её износ на размер не влияет.
По устройству прошивной и проволочный станки похожи, различается электрод. Оба способа работают на прошивных и проволочно-вырезных электроэрозионных станках с ЧПУ — ходом процесса управляет программа. Оборудование для электроэрозионной обработки не давит на заготовку — механических усилий нет: тонкостенную деталь не поведёт, хрупкий магнит не расколется.
Штампы, магниты и детали сложной геометрии
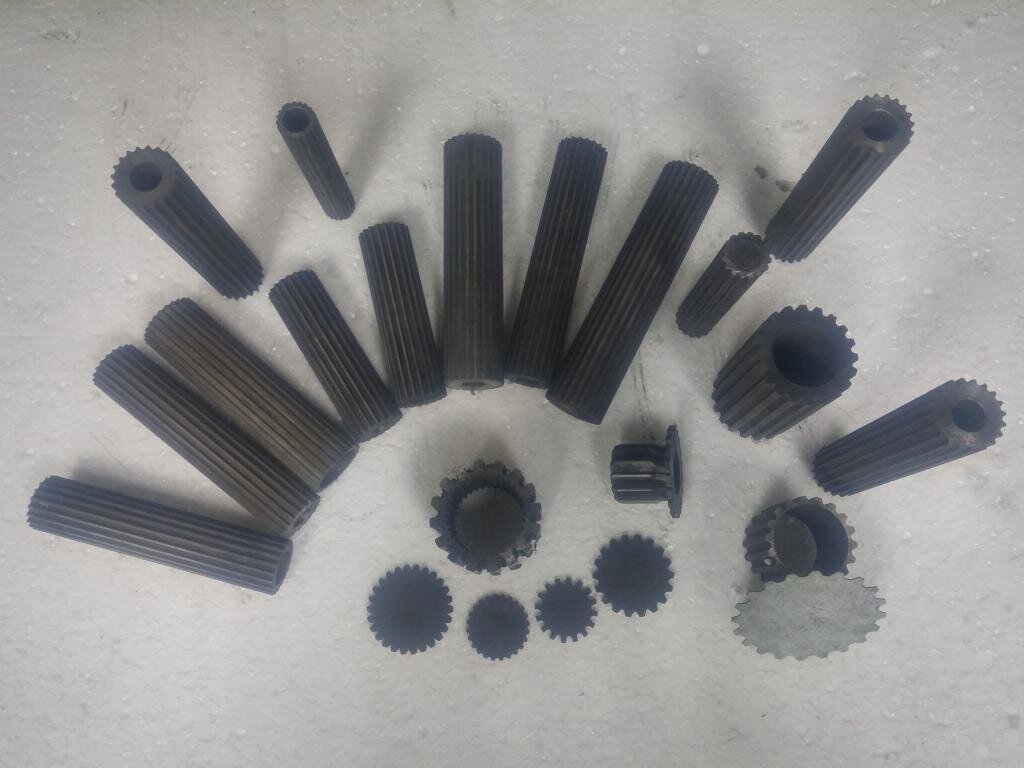
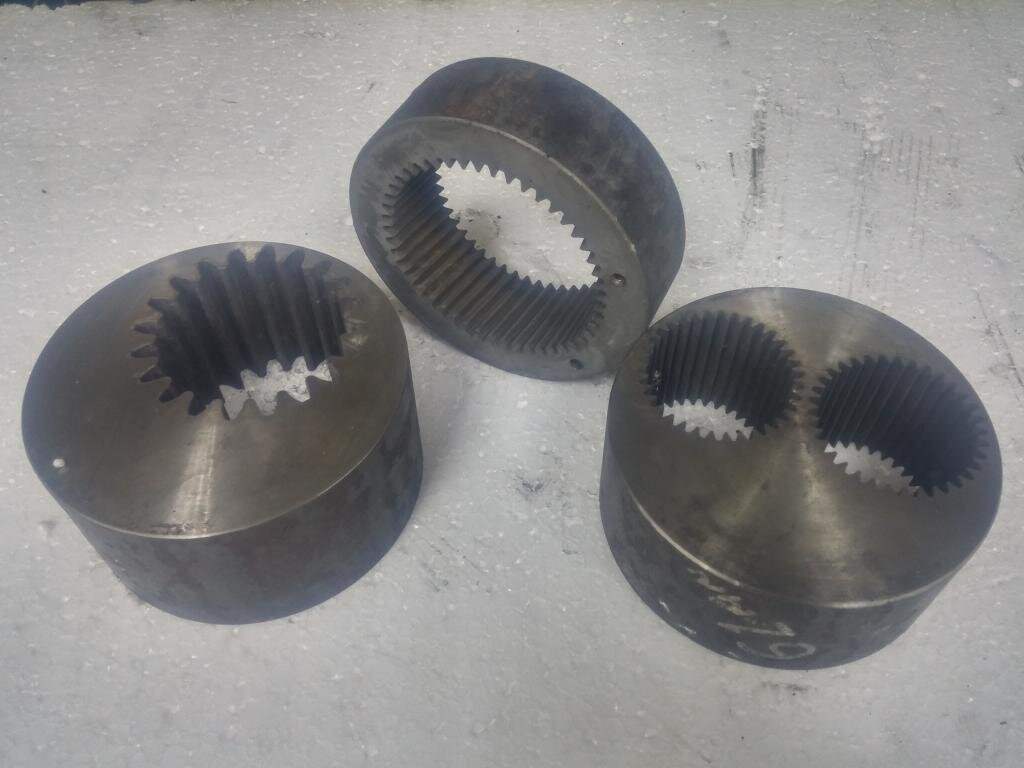
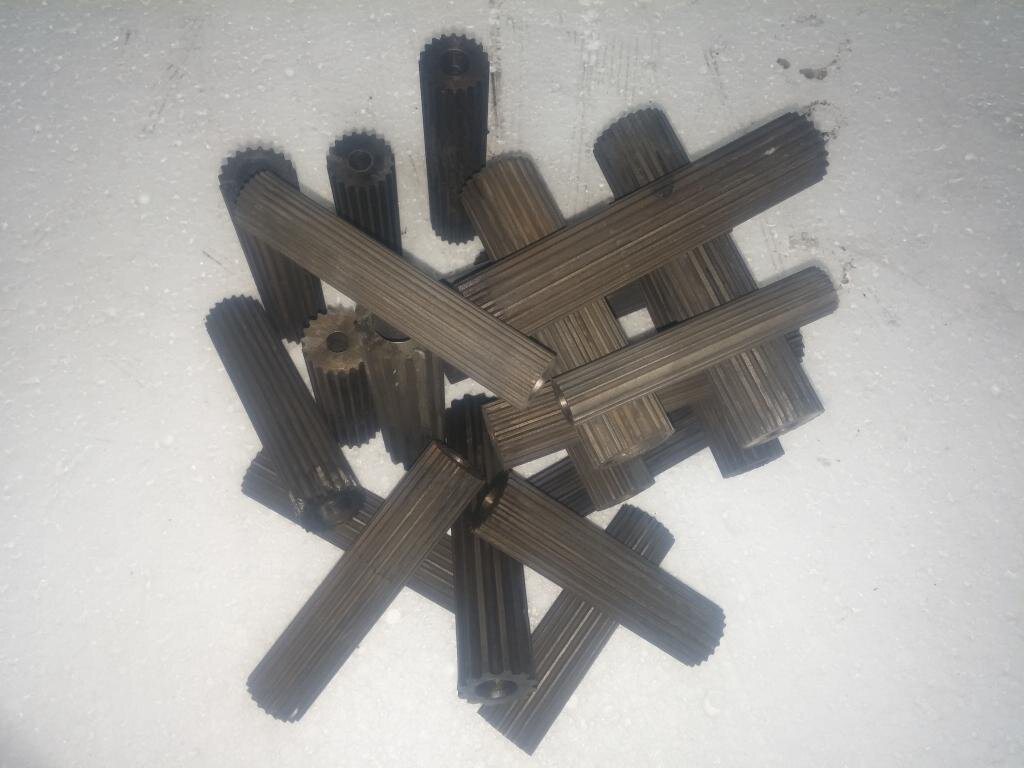
Электроэрозионная обработка применима к любому токопроводящему материалу — проводимость важнее твёрдости. Основные применения электроэрозионной обработки у нас — инструментальное производство: гравюры и окна вырубных штампов, шлицевые пазы, фигурные отверстия в закалённых металлических деталях.
Применение электроэрозионной обработки не ограничивается инструментальной оснасткой: в промышленности технология служит для производства прецизионных металлических деталей, приборов и узлов электронной техники. На электроэрозионную резку принимаем и жаропрочные сплавы, и другие электропроводящие материалы.
Изготовление вырубных штампов ведём по чертежам заказчика: гравюру формует прошивка, контур в закалённой плите вырезают на проволочно-вырезном станке. Для деталей сложной геометрии часто хватает одной технологической операции — она заменяет несколько переходов обработки, в этом эффективность метода.
Когда электроэрозия выигрывает у резца
Главное преимущество электроэрозионной обработки — твёрдость заготовки не имеет значения. Закалённая сталь и твёрдый сплав быстро тупят режущий инструмент, а магнит или тонкая деталь прибора от усилия резания трескается. Электроэрозионным методом их обрабатывают без контакта: механических напряжений в заготовке не возникает. Рез идёт в диэлектрической жидкости, деталь не греется целиком.
В отличие от механических методов обработки, у этой технологии нет ни резца, ни стружки. Электроэрозионная обработка обеспечивает точное повторение контура по чертежу и берёт детали, которые нельзя зажать в тиски. Штамповая плита из твёрдого сплава механическим методам обработки не по зубам — для неё электроэрозионная обработка остаётся единственным вариантом.
Применяется электроэрозионная обработка и там, где деталь уже прошла закалку: повторно греть и отпускать заготовку не нужно. Электроэрозионная обработка обладает ещё одним плюсом — кромка после реза получается чистой, дополнительная обработка нужна редко. На финише переключаемся на режимы чистовой обработки: короткие импульсы снимают меньше металла, зато точнее держат размер.
Современная технология электроэрозионной обработки экономит время на изготовлении оснастки: проволоке не нужен специальный инструмент под каждый контур. Эффективность технологии видна на обработке сложных контуров и глубоких пазов — фреза туда не пролезает, а трубчатый электрод или проволока проходят всё сечение.
Простой контур из листового металла выгоднее вырезать лазерной резкой, а технологию электроэрозии приберегаем для закалённых и твердосплавных заготовок. Если деталь проще отфрезеровать — скажем честно и предложим фрезерную обработку.
Как заказать электроэрозионную обработку в Иркутске
Кардан Сервис — на рынке с 2000 года: свой цех и оборудование, участки токарки, фрезеровки, сварки и термообработки под одной крышей. Электроэрозионный участок дополняет мехобработку там, где обычный инструмент бессилен. Заготовку здесь же возьмём на закалку и отпуск и доведём начисто.
Работаем с промышленными предприятиями, организациями и частными заказчиками Иркутска и области: берём и единичные детали, и серийное производство. Пришлите чертёж или эскиз с техническими требованиями — согласуем операции, посчитаем стоимость и срок изготовления.
Стоимость
Стоимость — по договорённости: зависит от чертежа, материала и размера партии. Пришлите чертёж, эскиз или фото — посчитаем.
Пять шагов — от звонка до выдачи
Заявка или чертёж
Пришлите чертёж, эскиз или фото детали через форму — или привезите образец.
Расчёт
Считаем стоимость и срок по чертежу, материалу и размеру партии; если что-то неясно — уточняем.
Согласование
Подтверждаете стоимость, срок и материал. Юрлицам выставляем счёт.
Изготовление
Делаем в своём цехе на своём оборудовании — штучно или серией.
Контроль и выдача
Проверяем размеры по чертежу и отдаём. Серию — партией.
Детали после обработки
Мастерская, а не посредник
По чертежу, эскизу или образцу
Готовый чертёж не обязателен — разберёмся по эскизу или по самой детали.
Собственный цех и оборудование
Токарные, фрезерные, зуборезные, сверлильные станки, электроэрозия, лазер 6 кВт, гибочный станок с ЧПУ.
Полный цикл в одном месте
Раскрой, мехобработка, сварка, термообработка — не нужно возить деталь по трём адресам.
Штучно и сериями
Одна деталь или партия по чертежам — для частников и предприятий.
Работаем с юрлицами
Безнал, счета, серии по чертежам для предприятий и организаций Иркутска и области.
Не только изготовление, но и ремонт
Восстанавливаем изношенные детали: втулки, шлицы, посадочные места, зубчатые венцы.
Частые вопросы
Что такое электроэрозионная обработка?
Электроэрозионная обработка снимает металл серией электрических разрядов. Между электродом и заготовкой в диэлектрической жидкости проскакивает искра — она испаряет крошечную порцию металла. Резца нет, поэтому твёрдость заготовки на процесс не влияет. Эту технологию и называют электроэрозией.
Какие материалы можно обработать электроэрозией?
Всё, что проводит ток: титан, твёрдые и жаропрочные сплавы, магниты, цветные металлы. Керамика и стекло не подходят — разряду нужна токопроводящая заготовка. Возможность обработки конкретной детали подскажем по чертежу или фото.
Чем прошивка отличается от электроэрозионной резки проволокой?
Электроэрозионная прошивка выжигает в заготовке полость по форме электрода — так получают глухие гравюры штампов. Проволока режет контур насквозь, как лобзик. Для глухой полости сложной формы прошивка — единственный способ обработки.
Какая точность и чистота поверхности?
Оборудование держит размер и даёт нужную чистоту поверхности после обработки. Допуски и шероховатость смотрим по техническим требованиям вашего чертежа — пришлите его, скажем, возьмёмся ли.
Сколько стоит электроэрозионная обработка?
По договорённости: цена зависит от материала, габаритов и геометрии детали. Пришлите чертёж или фото — посчитаем и назовём стоимость и срок изготовления.
Работаете ли с организациями?
Да. Промышленным предприятиям считаем электроэрозионные работы по чертежам, оплата по безналу с документами. Частникам — наличные или карта.
Пришлите чертёж — посчитаем
Пришлите чертёж, эскиз или фото детали — посчитаем стоимость и срок. Отвечаем в рабочее время.
- Штучно и сериями, по чертежу или образцу
- Из других городов — отправьте деталь или образец транспортной компанией
- Или просто позвоните: +7 (3952) 66-22-42, пн–пт 9:00–17:00. Перезвоним в рабочее время.