Сварочные работы
Варим сталь, чугун, нержавейку и алюминий: ручная дуга, сварочный полуавтомат в углекислом газе, аргонная сварка. Работаем в своём цехе в Иркутске — узел или заготовку привозите к нам. Берём и одну заготовку, и серию по чертежам заказчика, от простого шва до изготовления узла целиком. Рядом со сварочным постом стоят токарные и фрезерные станки, поэтому шов и размер закрываются в одном месте.

Виды работ
- Электродуговая сварка плавящимся электродом
- Полуавтоматическая сварка в углекислом газе
- Сварка в инертном газе (аргон)
- Сварка алюминия и цветных металлов
- Сварка чугуна
- Сварка нержавейки
Что входит в сварочные работы
Сварочные работы у нас редко идут отдельной строкой. Чаще это этап ремонта или изготовления узла. Заварить трещину в корпусе, приварить вварную вилку, собрать раму по чертежу, усилить лопнувший кронштейн. Сварочный участок стоит в общем цехе — рядом токарные, фрезерные и слесарные станки. Поэтому узел не ездит по подрядчикам. Сварили, обработали, померили на месте. Мастерская на рынке с 2000 года, и заказы чаще приходят именно так. Сваркой закрывается один этап, а не вся задача.
Электродуговая сварка плавящимся электродом
Ручная дуговая сварка плавящимся электродом — основной способ для конструкционной стали и толстого металла. Дуга горит между электродом и кромкой, металл электрода заполняет разделку. К условиям он нетребователен. Варим и в цехе, и там, где нет ни защитного газа, ни ровной площадки. Электрод подбираем под марку стали и толщину: от этого зависит, выдержит ли шов нагрузку. Для несущих конструкций этого хватает. Шов плотный, а посмотреть на него можно и без приборов.
Полуавтоматическая сварка в углекислом газе
Сварочный полуавтомат ведёт проволоку, которая плавится в среде углекислого газа. Газ отсекает воздух от сварочной ванны, поэтому шов идёт без пор и почти без разбрызгивания. Скорость выше, чем у электрода, — на длинных швах и тонком листе это заметно. Полуавтоматом варим стальные рамы, кожухи, кронштейны, корпуса. Сварочный ток и подачу проволоки выставляем под толщину металла. Работа цеховая. Пост, газ и катушка сварочной проволоки привязаны к месту.
Аргонная сварка алюминия и нержавеющей стали
Алюминий и нержавеющая сталь под электродом ведут себя иначе — металл окисляется прямо в шве. Здесь нужна аргонная сварка: дуга и ванна закрыты инертным газом. Аргон не вступает в реакцию с расплавом, шов остаётся чистым и не темнеет. Идёт медленнее, зато держит тонкий металл. Патрубки, кожухи, корпуса из нержавейки — это сюда. Алюминиевые сплавы варим так же. По-другому мягкий цветной металл не соединить. Режим подбираем под толщину и сплав.
Алюминий: оксидная плёнка и подготовка
Алюминий плавится при температуре заметно ниже, чем его собственная оксидная плёнка. Плёнку снимают перед сваркой и не дают нарасти заново. Отсюда зачистка, чистый присадочный пруток, защита аргоном. Баки, кожухи, корпуса, рамки из алюминия варим в инертном газе. Литые алюминиевые узлы смотрим по сплаву. Не всякое литьё варится предсказуемо, и лучше сказать это до начала, а не после.
Нержавеющая сталь: перегрев и зачистка
Нержавеющая сталь боится перегрева. Рядом со швом появляются цвета побежалости, и в этой зоне стойкость к коррозии падает. Поэтому режим ведут холоднее, а шов и околошовную зону зачищают. Аргон здесь обязателен: без защиты шов темнеет и становится рыхлым. Нержавеющие изделия для пищевого и химического оборудования оговариваем заранее. Требования к шву там жёстче обычных.
Сварка чугуна
Чугун трескается от неравномерного нагрева — это его главная особенность. Чугунные корпуса, картеры, станины и кронштейны варим с подогревом и с контролем скорости остывания. Шов ведём короткими участками, даём металлу выровнять температуру. Чугунная заготовка после сварки часто требует обработки: снять наплыв, восстановить плоскость, вернуть посадочный размер. Это делаем сами, станки стоят в соседнем пролёте.
Заварка трещин
Трещину не заваривают поверху. Сначала находим её концы и засверливаем, иначе после остывания она пойдёт по металлу дальше. Дальше разделка: кромки выбираются под шов, чтобы металл проварился на всю толщину. Порядок особенно важен на литых корпусах и картерах, где стенка тонкая и нагружена. Трещину полезно найти целиком: конец её обычно уходит под краску и грязь. Зачищаем участок до металла и смотрим, где она действительно кончается. После заварки поверхность зачищаем, а посадочные места восстанавливаем на станке.
Наплавка изношенных поверхностей
Наплавка — та же сварка, только металл ложится не в стык, а на поверхность. Так возвращают размер изношенным шейкам, посадочным местам под подшипники, проушинам, резьбовым участкам. Слой наплавляют с запасом, затем снимают на станке до чертёжного размера. Выручает, когда узла нет в продаже, а изготовление нового выходит дороже ремонта. Слой кладём с припуском на обработку. Снять лишнее проще, чем наплавлять второй раз. На нагруженных местах идём в несколько проходов и следим за нагревом. На балках и мостах наплавка идёт вместе с правкой и расточкой.
С каким металлом работаем
Сварочные работы начинаются с металла, а не с дуги. Основной поток — конструкционная сталь: рамы, кронштейны, ёмкости, ограждения. Чугун идёт отдельно: картеры, станины, корпуса редукторов. Нержавейку и алюминий варим в инертном газе — другой режим, другая подготовка. Цветные сплавы смотрим по месту, не каждый ведёт себя под дугой предсказуемо. Марку и толщину деталей лучше назвать сразу, вместе с фото. От них зависит и способ сварки, и разделка кромки. Марка неизвестна — определим на месте. Только предупредим сразу, что на подбор режима уйдёт время.
Виды сварных соединений
Соединение выбирают под нагрузку и доступ: стыковое, угловое, тавровое, внахлёст. Стык требует разделки и полного провара, зато держит нагрузку на разрыв. Угловое и тавровое собрать проще, но катет шва нужно выдержать: недобрали — соединение работает на пределе. Внахлёст экономит подгонку и уместен там, где важна плотность, а не прочность. Доступ к шву решает не меньше нагрузки: там, где горелку не подвести, соединение переигрывают ещё на сборке. Порядок работ обсуждаем до сборки. Переварить готовую конструкцию дороже, чем сразу собрать иначе.
Прихватки и сборка узла
Сварке предшествует сборка. Элементы выставляют по разметке, фиксируют струбцинами или на столе, схватывают короткими прихватками. Кривая сборка не исправляется швом — она в нём закрепляется. Поэтому на ответственных рамах сначала прихватывают целиком, проверяют диагонали и только потом варят. Партию мелких деталей собираем в кондукторе, тогда все узлы выходят одинаковыми. Работа на этом этапе на готовом узле не видна. А геометрию задаёт именно она.
Тонкий лист и прожоги
Чем тоньше металл, тем ближе прожог. На тонком листе идут короткими стежками, дают остыть, подкладывают медную подкладку, тогда шов не проваливается. Полуавтомат и горелка в инертном газе здесь удобнее электрода: дуга мягче, тепловложение ниже. Кожухи, короба, баки и обшивку варим именно так. Прожог на тонкой стенке лечится не всегда: если металл вокруг уже истончён коррозией, заплата держится хуже нового участка. В таких местах вырезаем ослабленную зону и ввариваем вставку по размеру.
Ошибки, из-за которых шов не держит
Непровар: корень шва не проварен, снаружи ровно, а нагрузку соединение не держит. Поры: в шов попали масло, влага или воздух, прочность падает, ёмкость начинает потеть. Подрез: край основного металла подплавлен, сечение в этом месте тоньше, и трещина пойдёт отсюда. Перегрев: металл теряет свойства рядом со швом, особенно на нержавейке и тонком листе. Ни одна из четырёх не лечится доваркой сверху: шов вырезают и кладут заново. Поэтому режим и порядок швов мы проверяем до работы, а не после.
Сварочные деформации и порядок швов
Металл при нагреве расширяется, а при остывании тянет за собой всю конструкцию. Отсюда сварочные деформации: повело плоскость, ушёл размер, рама встала винтом. Держим их в допуске порядком наложения швов, прихватками и жёсткой фиксацией на столе. Длинный шов не варят подряд — идут участками вразбежку. Ответственную конструкцию после сварки проверяем по геометрии и правим.
Подготовка металла: рубка, резка, гибка
Хороший шов начинается до дуги. Рубка и резка листа идут на гильотине, кромки зачищаем, при необходимости снимаем фаску. Заготовку не приходится заказывать на стороне, резка своя. Гнутые элементы делаем на станках с ЧПУ: гибка вместо сварного угла даёт на один шов меньше и более жёсткий узел. Раскрой сложной формы уходит на лазерную резку металла, дальше заготовка возвращается на сварочный пост.
Механическая обработка до и после сварки
Сварка редко бывает последней операцией. После шва деталь ведёт, посадочные места уходят из размера — их восстанавливают на станке. Токарная, фрезерная и слесарная обработка идут в том же цехе: изделие переставляют с поста на станок, а не везут по городу. Термообработка снимает внутренние напряжения там, где они критичны. Что осталось после сварки, закрывает механическая обработка.
Изготовление металлоконструкций и нестандартных изделий
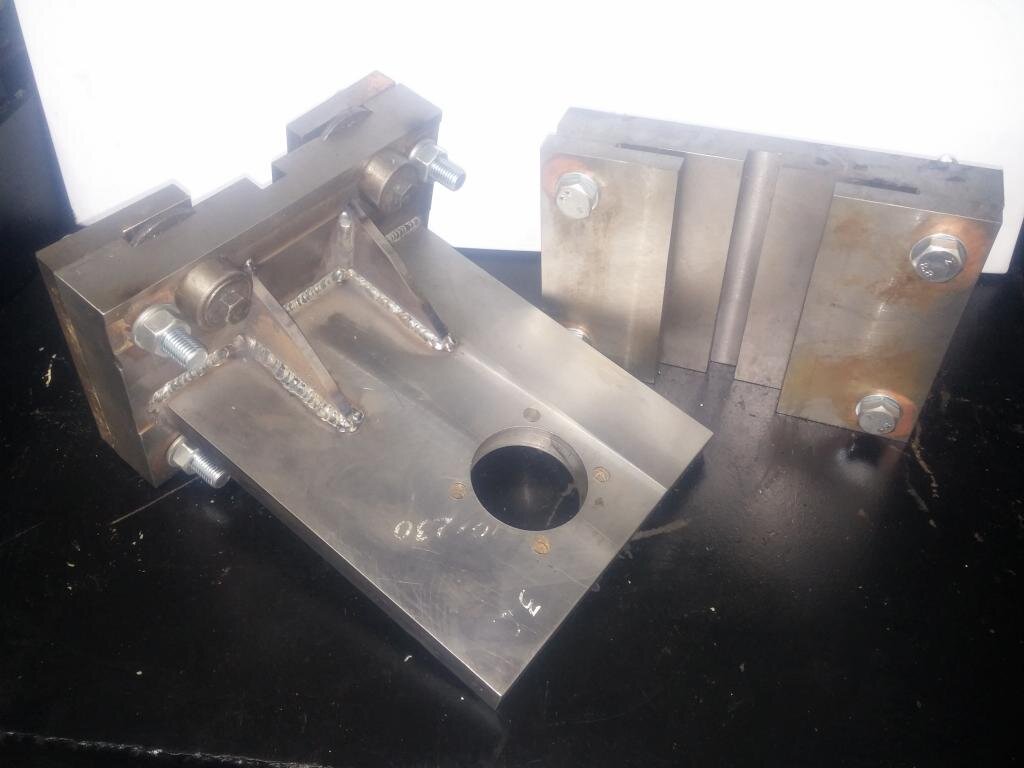
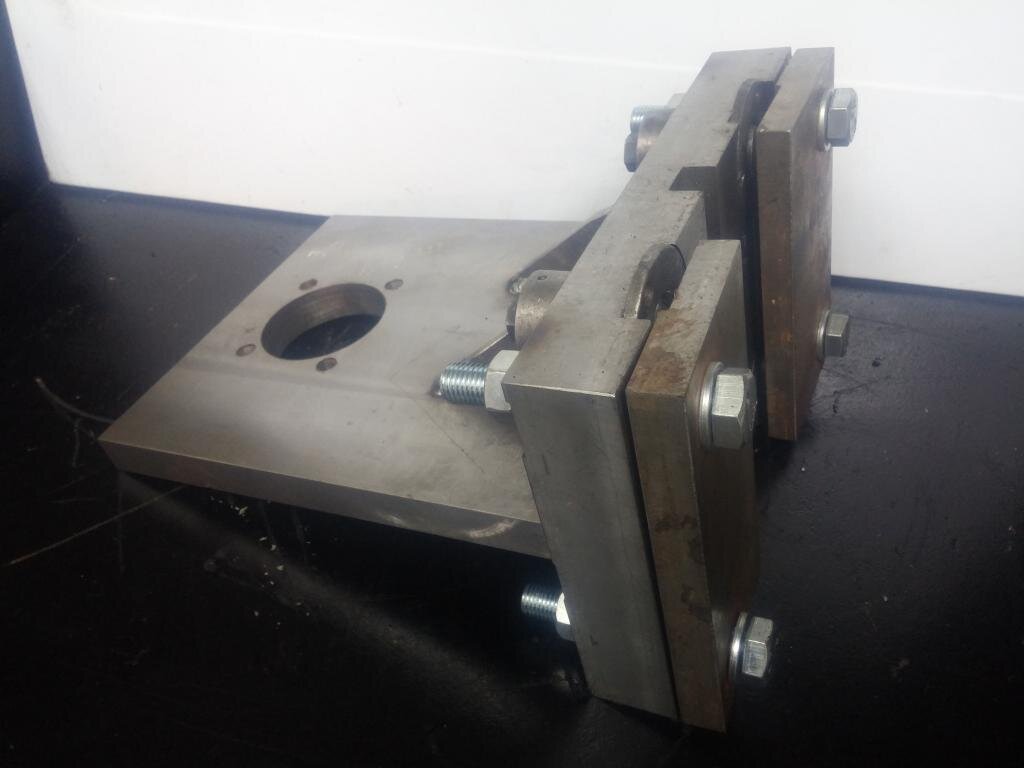
Изготовление металлоконструкций ведём от эскиза до готового изделия. Рамы, каркасы, площадки, ограждения, опоры: режем, гнём, свариваем, при необходимости обрабатываем. Изготовление по чертежу заказчика — обычная для нас практика; чертежа нет — сделаем по образцу или замеру. Единичное изделие и небольшая серия идут одинаково. Нестандартное — это то, чего нет в продаже: кронштейн под конкретный станок, переходник, усиленная опора.
Сварочные работы при ремонте агрегатов
Заметная часть сварки в цехе приходится на ремонт. Карданные валы: вварные вилки, фланцы, замена повреждённой трубы. Мосты и балки: наплавка изношенных мест, заварка трещин, восстановление резьбы. Маховики, оси и полуоси — то же самое. Сварка в ремонте почти всегда идёт парой с правкой: сначала вернуть форму, потом наложить шов, потом восстановить размер. После сварки узел идёт на станок, а карданный вал — ещё и на балансировку.
Ремонт сваркой вместо покупки нового
На старой и редкой технике узлы часто не купить. Их либо не выпускают, либо поставки ждать дольше, чем терпит работа. Сварочные работы с последующей обработкой возвращают узел в строй. Заварили трещину, наплавили изношенное место, восстановили размер. Для предприятия это ещё и вопрос простоя: машина или линия стоит, пока едет запчасть. Что шире одного шва, закрывает восстановление агрегатов и узлов. История для нас привычная: заказчики из Иркутска и области везут узлы сами, иногда прямо с площадки. А когда ремонт бессмыслен, скажем об этом прямо и предложим изготовление нового.
Переварка чужих швов
Приносят и то, что уже варили: наспех, электродом не по металлу, без разделки. Такой шов чаще всего срезают и накладывают заново, потому что под ним обычно непровар. Иногда проще вырезать участок целиком и вварить новый кусок металла. Оценим на приёмке и скажем, что дешевле: переварить или собрать узел заново. Отдельная история — швы, положенные по грязи и краске: поры идут там по всей длине, и косметическая зачистка ничего не меняет. Смотрим на излом и на то, как соединение вело себя под нагрузкой.
Ремонт баков, ёмкостей и глушителей
Алюминиевый бак, топливная ёмкость, прогоревший глушитель — привычная для цеха работа. Тонкая стенка, коррозия по краю, остатки топлива внутри: варить такое с ходу нельзя. Ёмкость сначала промывают и пропаривают, прогоревшее место вырезают до здорового металла и ставят заплату. После шва проверяем герметичность наливом. Если стенка истончилась по всей площади, скажем сразу: заплата продержится недолго, разумнее искать замену.
Сварка прицепов, отвалов и навесного оборудования
Прицепы, отвалы, ковши, бункеры, кузова — металл там работает на удар и истирание. Трещины идут по сварным углам и в местах крепления. Завариваем с усилением — ставим косынку или накладку. Изношенный элемент меняем целиком, и тут уже резка и подгонка по месту. По навесному оборудованию берём и разовый ремонт, и повторяющиеся сварочные работы по одному образцу. Крупную технику принимаем в цехе; навесное оборудование удобнее привезти снятым.
Когда сварка не спасёт
Варить есть смысл не всегда. Металл, проеденный коррозией насквозь, шов не удержит: вокруг него он рассыплется дальше. Литьё неизвестного сплава может треснуть по соседнему месту при первом же нагреве. Тонкостенный алюминий после нескольких переварок ведёт так, что геометрию уже не вернуть. Тогда предлагаем другой путь: вырезать участок и вварить новый или начать с изготовления узла заново. Решение принимаем вместе с вами, до того как взяли узел в работу.
Работа по чертежу, эскизу и образцу
Работаем по чертежу, по эскизу от руки и по образцу. Чертежа нет вовсе — снимем размеры с изношенного узла и восстановим геометрию. Есть конструкторская поддержка: сложный узел проработаем до изготовления, а не по ходу. Специальные требования к шву — встык, катет, зачистка заподлицо — оговариваем заранее, до начала сборки.
Контроль шва и подготовка узла
Шов смотрим глазом и по геометрии: подрезы, непровар, наплывы видно сразу. Герметичность ёмкости проверяем наливом. Инструментальный контроль с протоколом — отдельная история, о ней предупреждайте до начала. От вас нужна чистая поверхность. Масло, краска, грязь, старая шпатлёвка — всё это даёт поры в шве. Ёмкости из-под топлива варим только после промывки и пропарки. Пластик, проводку и резину рядом со швом снимите сами или скажите, что снять нам. Дуга и брызги портят всё, до чего достают.
Что привозить в цех
Сварка идёт только в цехе: рядом газовый пост, сварочный стол и станки для доработки размера. Крупную конструкцию, раму или ёмкость привозите целиком. Если узел сложно снять, пришлите фото до приезда — подскажем, что удобнее: привезти технику или демонтировать деталь. Ёмкости из-под топлива принимаем только после промывки и пропарки. Всё, что требует станка и точного размера, делается здесь же, без переездов между подрядчиками.
Частникам и предприятиям Иркутска
Частникам варим то, за что не берутся универсальные сервисы: прогоревший глушитель, треснувший кронштейн, самодельный прицеп, алюминиевый бак. Предприятиям Иркутска и области — ремонт оснастки, изготовление конструкций, серии по чертежам. С юрлицами работаем по безналу и с документами; розница и опт — по одной схеме. Разовая работа и постоянный объём для нас равнозначны.
Как заказать сварочные работы в Иркутске
Опишите задачу и приложите фото. Так понятнее, чем на словах. Есть чертёж или эскиз — пришлите его: по нему сразу видно объём работ. Стоимость и срок считаем по конкретной задаче, вслепую цифры не называем. Сварочные работы выполняем только в своём цехе — узел или заготовку привозите к нам.
Стоимость
Стоимость — по договорённости: зависит от чертежа, материала и размера партии. Пришлите чертёж, эскиз или фото — посчитаем.
Пять шагов — от звонка до выдачи
Заявка или чертёж
Пришлите чертёж, эскиз или фото детали через форму — или привезите образец.
Расчёт
Считаем стоимость и срок по чертежу, материалу и размеру партии; если что-то неясно — уточняем.
Согласование
Подтверждаете стоимость, срок и материал. Юрлицам выставляем счёт.
Изготовление
Делаем в своём цехе на своём оборудовании — штучно или серией.
Контроль и выдача
Проверяем размеры по чертежу и отдаём. Серию — партией.
Детали после обработки
Мастерская, а не посредник
По чертежу, эскизу или образцу
Готовый чертёж не обязателен — разберёмся по эскизу или по самой детали.
Собственный цех и оборудование
Токарные, фрезерные, зуборезные, сверлильные станки, электроэрозия, лазер 6 кВт, гибочный станок с ЧПУ.
Полный цикл в одном месте
Раскрой, мехобработка, сварка, термообработка — не нужно возить деталь по трём адресам.
Штучно и сериями
Одна деталь или партия по чертежам — для частников и предприятий.
Работаем с юрлицами
Безнал, счета, серии по чертежам для предприятий и организаций Иркутска и области.
Не только изготовление, но и ремонт
Восстанавливаем изношенные детали: втулки, шлицы, посадочные места, зубчатые венцы.
Частые вопросы
Какие виды сварки вы выполняете?
Электродуговую плавящимся электродом, полуавтоматическую в углекислом газе и сварку в инертном газе. Способ выбираем по металлу и толщине: сталь идёт под электрод и полуавтомат, алюминий и нержавейка — под аргон.
Варите чугун?
Да, чугун варим — это отдельный режим и отдельная подготовка. Чаще приносят картеры, станины, корпуса редукторов и кронштейны. Берём не всё: литьё, треснувшее сразу в нескольких местах, восстанавливать обычно нет смысла, и скажем об этом на приёмке.
Возьмётесь за латунные или бронзовые узлы?
Аргонная сварка у нас рассчитана в первую очередь на алюминий и нержавеющую сталь. Латунные и бронзовые изделия смотрим отдельно, по сплаву и толщине. Назовите сплав и пришлите фото детали — скажем, возьмёмся ли.
Можно ли приварить на месте, у нас на объекте?
Нет, на выезде не работаем. Сварка идёт только в своём цехе: там газовый пост, сварочный стол и станки для доработки размера. Узел, конструкцию или заготовку привозите к нам. Если деталь сложно снять, пришлите фото до приезда — подскажем, как удобнее поступить.
Сделаете одну штуку или нужен объём?
Берём и единичный заказ, и серию. Изготовление по чертежу заказчика — обычная практика, минимального объёма нет.
Как рассчитать стоимость?
По договорённости: цена зависит от металла, толщины, длины шва и доступа к месту. По фото и чертежу посчитаем предметно, вслепую цифры не называем. Срок называем при приёмке или по чертежу — он зависит от объёма работ и загрузки цеха.
Работаете с организациями?
Да: безнал, документы, разовые заказы и постоянный объём. Изготовление конструкций и ремонт оснастки берём вместе со сваркой.
Пришлите чертёж — посчитаем
Пришлите чертёж, эскиз или фото детали — посчитаем стоимость и срок. Отвечаем в рабочее время.
- Штучно и сериями, по чертежу или образцу
- Из других городов — отправьте деталь или образец транспортной компанией
- Или просто позвоните: +7 (3952) 66-22-42, пн–пт 9:00–17:00. Перезвоним в рабочее время.